
先在选择性镍金图上找到会向同一焊点供金的区域
为陶瓷基板选择局部镍金金属化时,可参考《陶瓷金属化基板》中的一般膜层说明。本项筛查先核对哪些表面参与实际锡焊。例如BH209A0-1的图纸资料指定部分引出区、焊盘及光路标记采用镍金金属化。用该版图纸圈出有金区域,再与装配图中目标焊点可能的润湿范围相交。只把落入交集的区域纳入这一焊点。对接端子、侧壁或其他零件上若另有可能被同一焊点润湿的覆金面,也要查清并单独计入。
若初始锡基焊料金属无金,且该焊点的初始焊料金属质量有大于零的下限,所涉金层按纯金计,焊点只新增溶入的金、无其他质量转移,则各区的润湿面积上限乘局部金厚上限与金密度,求和得到可能进入焊点的最大金质量。用该质量除以“初始焊料金属质量下限加最大金质量”,得到全部溶入时保守的质量分数上界。
假设某个焊点可能溶入的金最多0.02毫克,初始无金焊料金属至少0.98毫克,则上界为0.02除以1.00,即2%。这些数值仅演示算法。分别用候选层厚和单点供锡量计算金质量分数上界,再与该焊料合金和接头工艺适用的金质量分数限值比较。
以实际润湿边界和焊料金属量为准
根据项目装配图及润湿范围依据,逐区确定覆金区域与该焊点可能润湿范围的交集,并取得有依据的面积上限。孔壁或侧壁若覆金且可能被该焊点润湿,应按其可能润湿部分的实际表面积确定上限。把每个区域的面积上限与对应金层厚度上限配对,注明尺寸依据与所用单位。
用有依据的焊膏供料质量下限乘以其金属质量分数下限,得到供料金属质量下限,助焊剂不计入。由预成形焊料尺寸换算质量时,应采用对应合金的密度,并计入尺寸公差。用于确定下限的金属须确认实际进入该焊点并构成其初始焊料金属量。若金开始溶入前有焊料金属未进入该焊点或已从该焊点移出,应按实际构成该焊点初始焊料的金属量确定下限。无法取得有依据且大于零的初始焊料金属质量下限时,暂停判定。若金开始溶入后有焊料金属流出该焊点,应重新建立质量收支。无法重新建立时,暂停判定。
按适用限值解读计算结果
先确认项目限值对应的合金、接头工艺和判定口径。若输入边界齐全,且全部溶入的上界满足适用限值,材料收支筛查可通过,接头仍按相应工艺要求验证。若上界超过限值,说明现有输入无法排除超限,单凭计算无法判定实际金含量或接头是否已经脆化。
金的实际溶入程度受合金、金层厚度以及焊料高于液相线期间的温度和持续时间影响。过量金锡金属间化合物可能使焊点脆化。若要依赖部分溶入放行,应有覆盖实际热历程和接头条件的验证依据。应用资料对Sn63的讨论须限于其适用条件。
| 已知条件 | 筛查结论 | 评审动作 |
|---|---|---|
| 已计入同一焊点所有可能供金的表面,输入边界齐全且初始焊料金属质量下限大于零。质量收支已按初始金含量核算,且金层可按纯金计,除金溶入外无其他质量转移。计算所得金质量分数上界满足适用限值。 | 材料收支筛查通过 | 留存计算依据并按工艺要求验证接头 |
| 输入边界齐全,初始焊料金属质量下限大于零,计算上界超过适用限值 | 无法排除实际超限 | 比较减薄金层或调整供锡量后的上界,或验证原工艺 |
| 缺少润湿镀金面积上限、金层厚度上限,或无法取得有依据且大于零的单点初始焊料金属质量下限 | 上界尚无法确定 | 优先补测或补查影响上界的输入 |
| 质量收支已计算,适用限值待确认 | 可报告比例,暂缓材料收支筛查判定 | 确认对应合金、接头工艺和验收口径 |
依据:[2]
用照片定位,再用图纸和记录取数
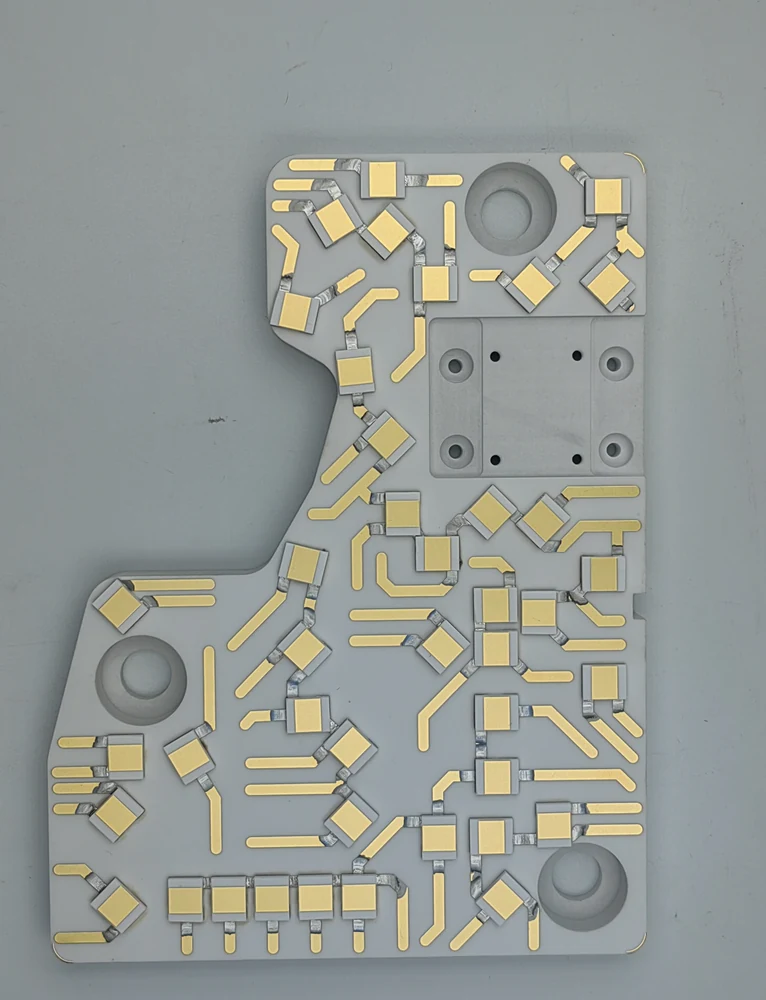
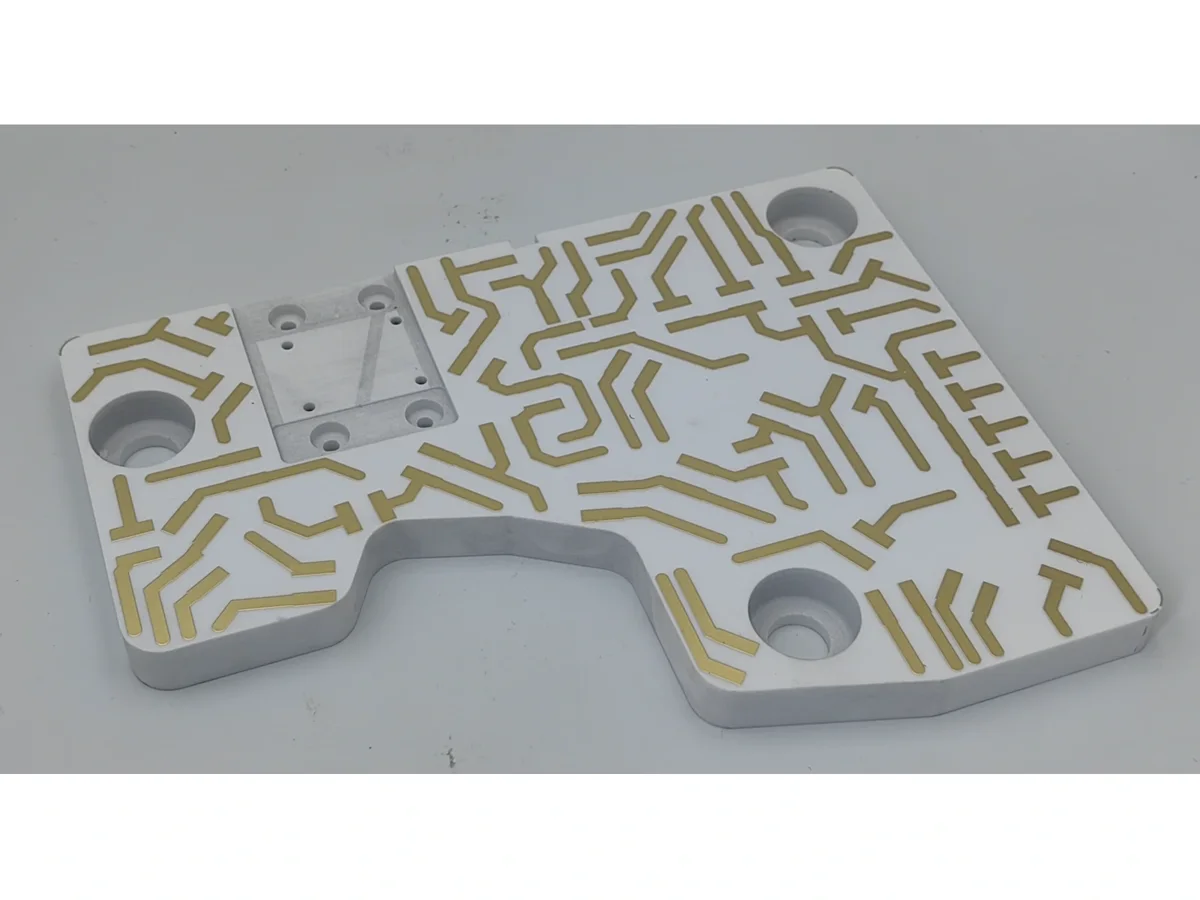
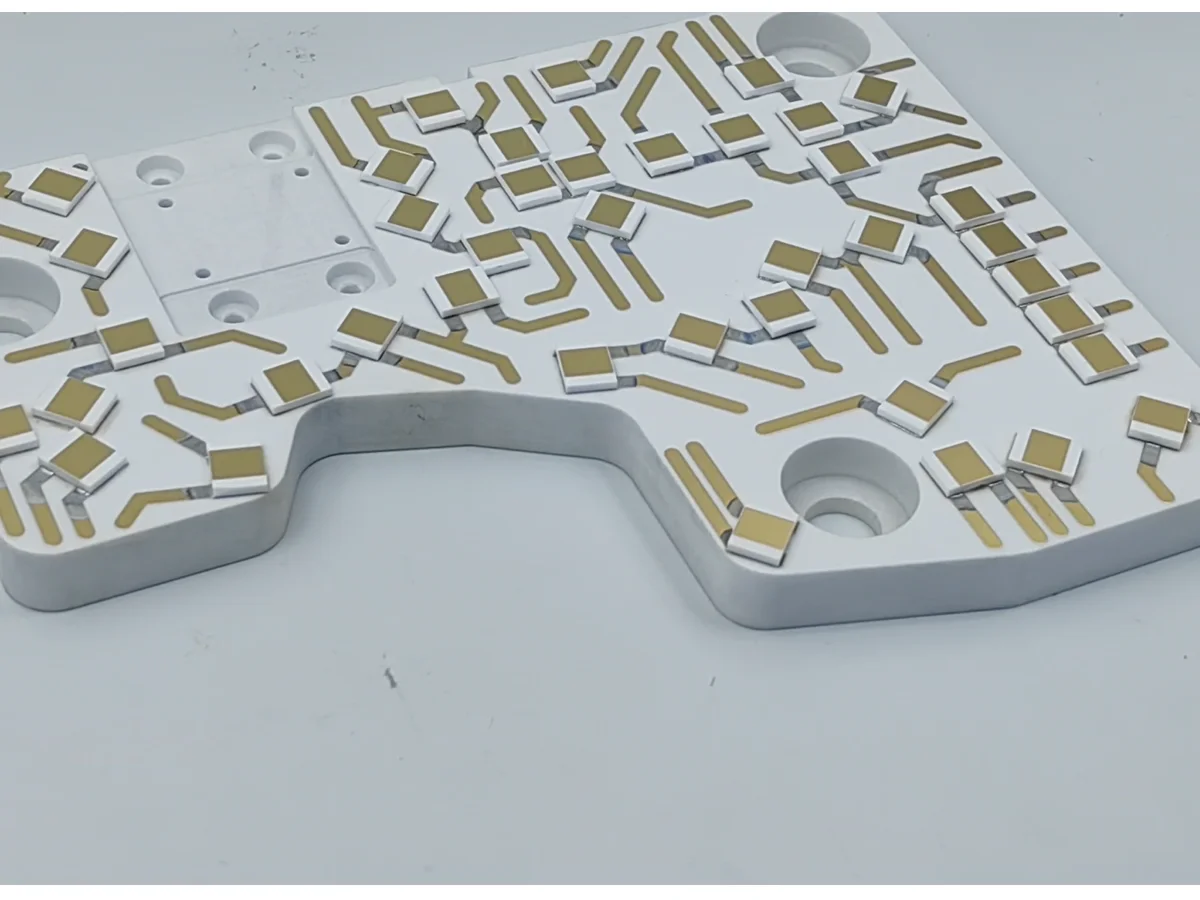
BH209A0-1公开资料识别了异形氧化铝基板、凹部、安装开口和指定镍金区域。实物各图可对照凹部、孔位、焊盘排列和板边定位。第一张和第三张是同一图形面的不同视角,可以对照共同特征,避免将同一焊盘作为两个面重复计入。哪一个区域通向目标焊点仍由受控图纸及装配关系确定。
在各面图纸上标明观察方向、共同定位特征和端子编号,再用装配图确认哪片金属图形接入目标焊点。照片中的颜色和亮度只用于辅助辨认图形。金层与镍层厚度、沉积工艺、孔壁覆盖及验收结果,应分别查阅图纸要求、测量记录或相应检验资料。
哪些情况需要暂停筛查判定
若对接面是否镀金、金层最大厚度或该焊点的初始焊料金属质量下限无法确定,就先补齐这些输入。若只能确认平面焊盘而孔壁可能同时覆金并润湿,可先把孔壁列为待核实项,待其范围有据可查后再判定。缺少适用的项目限值时,只能报告估算结果和成立条件。
初始焊料已含金时,可由质量守恒推导。若除外来纯金溶入外无其他质量转移,分子为初始金质量加进入焊点的外来金质量,分母为全部初始焊料金属质量加同一外来金质量。最终金质量分数是初始焊料金属的金质量分数与外来纯金的金质量分数(100%)按各自质量计算的加权平均。初始金质量分数越高,或外来纯金占总质量的比例越大,所得金质量分数就越高或保持不变。估算上界时,用初始金质量分数上限乘该焊点有依据且大于零的初始焊料金属质量下限,加外来金质量上限,再除以该初始焊料金属质量下限与同一外来金质量上限之和。若金层并非纯金,或工艺中还有其他显著的材料转移,应由工艺评审确认金含量及质量收支再计算。上界超限而仍拟采用原方案时,应按对应接头工艺验证。
评审和询价应提供哪些数据
以焊点编号组织资料,并在装配图上标识两侧端子、掩模开口和预期润湿区域。对每个可能供金的区域填写面积范围、层系及金层厚度公差,并注明数据来自图纸还是检验记录。比较候选层厚时,使用相同的接头定义,便于追溯估算差异。
同时提交合金牌号、初始金含量、焊料供给形式、单点焊料金属质量下限和适用限值出处。有实测热历程时一并提供,用于判断是否需要验证实际溶入情况。若某项数据仍待确认,应指出它会改变金量上限、焊料量下限还是限值的适用性。
评审资料清单
- 基板型号、图纸版本和目标焊点编号
- 带观察方向和共同定位特征的各面图纸、项目装配图及可能润湿范围的判定依据
- 按项目装配资料确定的各接合面可能润湿的覆金范围、各区有依据的面积上限及孔壁覆盖信息
- 各镀金区域的层系、金层厚度公差和检验方法
- 焊料合金牌号、初始金含量和供给形式
- 大于零的单点初始焊料金属质量下限及其测量或换算依据
- 适用金质量分数限值、判定口径及可提供的热历程
常见问题
陶瓷焊盘和对接端子都镀金,要分别与限值比较吗?
同一焊点只做一次质量收支。合计该点从陶瓷焊盘、对接端子及其他被它润湿的覆金面溶入的金,再换算成该焊点的金质量分数。若初始焊料金属无金、金层按纯金计,且除溶入的金外没有其他质量转移,则分子为溶入金质量,分母为该点初始焊料金属质量加同一溶入金质量。筛查上界时,将各面的供金质量上限相加作为分子,分母取该点大于零的初始焊料金属质量下限加同一供金质量上限。将这个质量分数上界与对应合金和接头工艺的金质量分数限值比较。初始焊料含金时,分子还须计入初始金,按前文的含金焊料收支核算。
焊膏的点胶重量能直接用作焊料金属质量吗?
用该焊点有依据的焊膏供料质量下限乘以焊膏的金属质量分数下限,得到供料金属质量下限,助焊剂不计入。只有确认计入的金属实际进入该焊点并构成其初始焊料金属量,才可用该换算结果作为初始焊料金属质量下限。该下限须大于零。
全部溶入上界超过限值,能据此判定焊点已经脆化吗?
上界超限只能说明无法排除超限。是否发生脆化需要结合实际接头、热历程和适用的工艺验证结果判断。