
从陶瓷粉料成形到开口定位
陶瓷粉料与结合剂可组成待成形的材料。京瓷以平片流延为例,说明如何将浆料铺展成未烧成的平整生带。异形基板的具体成形方式和开口加工时点由本件工艺文件确认。
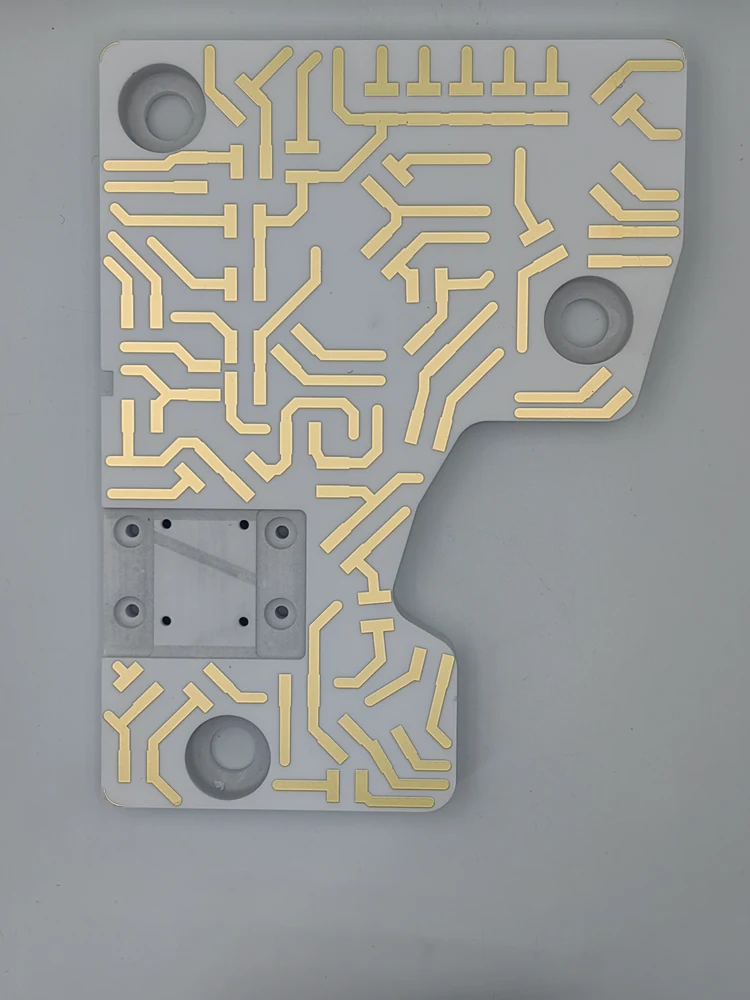
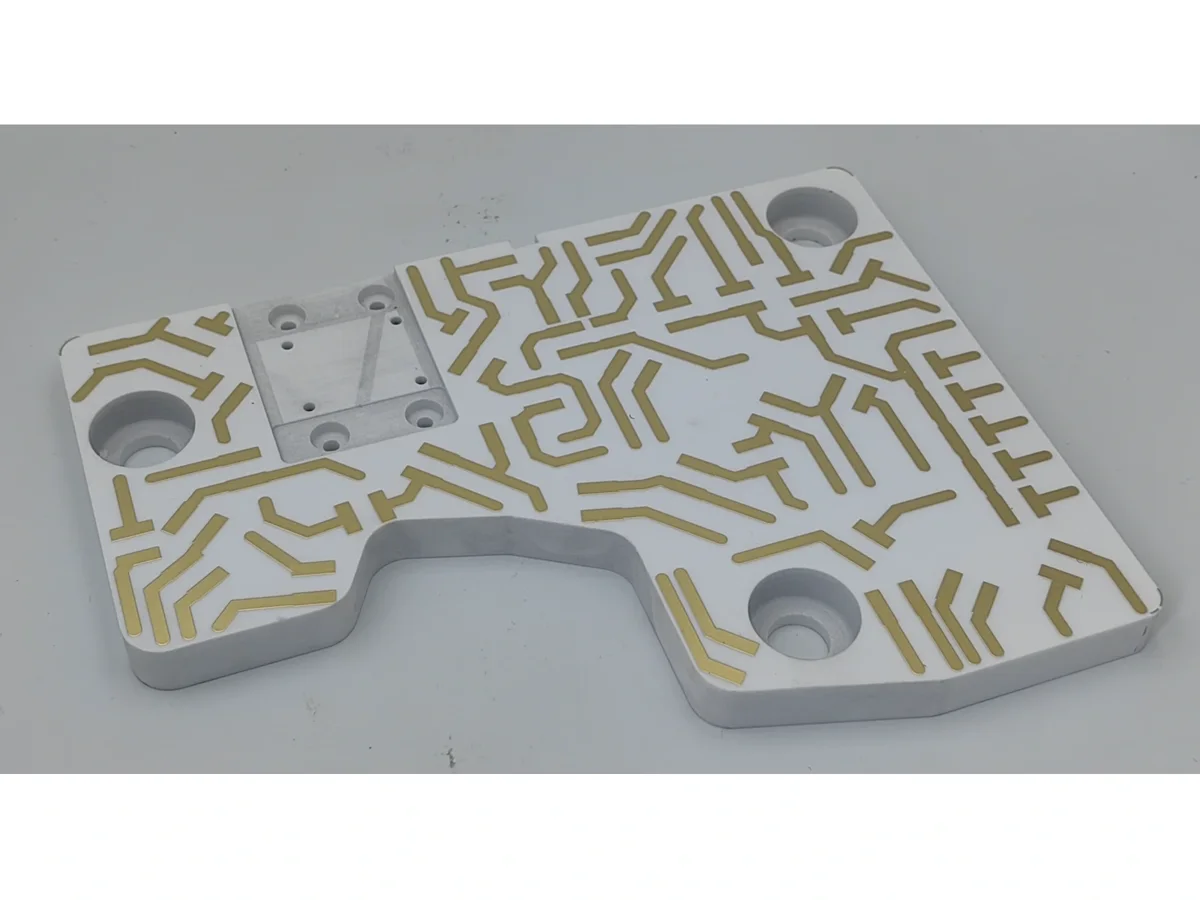
BH209A0-1 是带凹部与安装开口的异形氧化铝电路基板。斜视全貌可用于辨认基板外形和凹部,正面照片可用于定位开口。评审时先在外形图上给关键开口指定特征编号,再按本件工艺文件确认该开口在哪些工序形成或复核。
生坯留量与烧结后复核
设计允许时,可在生坯阶段预成形至接近最终轮廓,并为烧结收缩预留尺寸。若实际路线设有生坯尺寸交接,按开口编号记录项目规定的测量面或截面,以便核对生坯尺寸与烧后记录是否对应。烧成过程中去除水分和结合剂,烧结使孔隙减少、坯体致密。制造方依据实际材料和工艺路线确定生坯留量,设计图给出装配所需的成品尺寸与公差。
若已有生坯预开口且烧后需复核,交接记录应标明特征编号、图纸版本、基准和测量面或截面,以及烧后轮廓与适用的加工留量。若开口在烧后才首次形成,生坯和烧后未开口时的孔形记录均标作不适用。首次形成开口后,沿用该特征编号交接实际轮廓,写明加工状态、基准和测量面或截面。
依据:[1]
烧后首次开口或精加工时的轮廓与测量面
根据本件路线,烧后加工可能首次开出轮廓,也可能只把已有开口加工到指定尺寸。烧后可按尺寸或表面要求安排磨削或抛光。在局部图标明用于定位的边段、加工面和基准,再按特征编号注明实际交接轮廓及其测量面。
若本件工艺文件确认采用激光开孔,入口和出口可能因孔壁锥度而具有不同尺寸。按图纸指定的测量面或截面记录尺寸。若装配件需要穿过整板,还应定义沿全厚度必须保持的成品净空及其验证方法。
| 工序状态 | 该状态要确认的问题 | 交接或验收内容 |
|---|---|---|
| 生坯轮廓 | 开口的哪些部位在烧前预成形 | 特征编号、预成形范围、工艺方确定的生坯留量,以及项目规定的生坯尺寸测量面或截面;烧后首次开口时,此栏不适用 |
| 烧结后待复核的裸瓷 | 指定面或截面的烧后轮廓如何 | 复核面或截面、烧后轮廓,以及后续精加工需要保留的部位与余量;此时尚未形成的开口标为不适用 |
| 烧后首次开口或对已有开口精加工 | 该道完成的是首次开口还是精加工 | 按同一特征编号记录已形成的轮廓、基准和测量面或截面;适用时另注明金属化前复核尺寸 |
| 图纸规定的成品状态 | 成品能否在规定范围内完成定位或通过 | 独立验收装配净空,注明控制面或全厚度范围及约定验收方法 |
确认金属化前的轮廓与成品装配通口
京瓷给出的薄膜基板路线在烧成、磨削后的陶瓷表面沉积金属膜,再依设计图形保留指定区域的金属。若本件工艺路线设有金属化前的裸瓷轮廓复核,交接时记录该项检查规定的测量面或截面。成品图另行指定参与装配的控制面或全厚度通口要求。BH209A0-1 本件的路线以受控工艺文件为准。
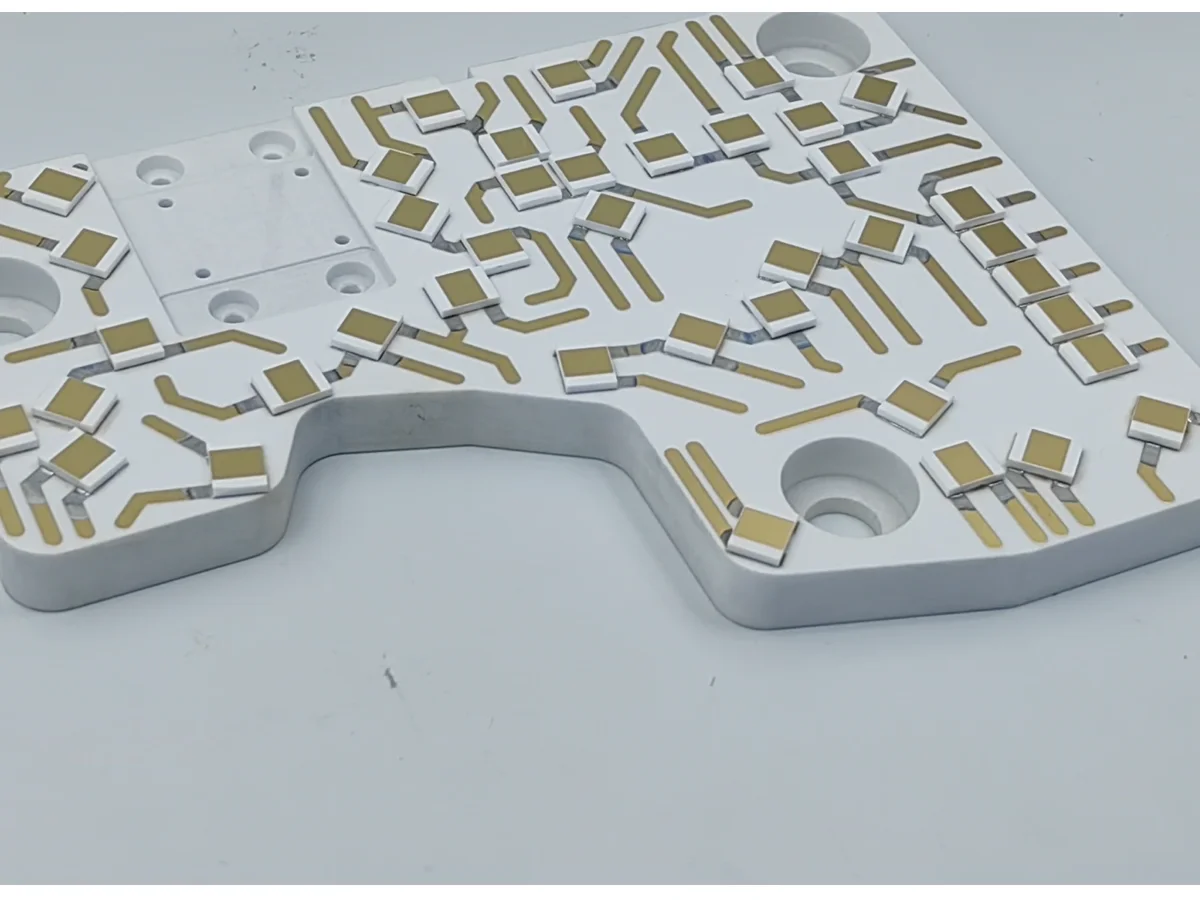
BH209A0-1 的公开图纸资料指定在部分引出区、焊盘和光路标记上做镍金金属化。正面照片可帮助辨认开孔与凹口周围可见的金属图形。另一角度的局部斜视仅用于辨认可见的局部金属图形与陶瓷边。
在加工图和成品图中沿用同一开口编号,并按项目图纸注明各尺寸对应的工序状态。分面标出邻近金属图形的边界,注明观察方向和可辨认的共同特征,翻面后保持端子编号一致。若对孔壁有覆盖要求,在剖视图上标出覆盖范围,并单独注明成品通口要求。
按成品装配要求验收净空
成品验收按开口用途确定检查范围。指定面参与定位时,按该面的尺寸与公差检查。装配件需穿过整板时,另行核验成品全厚度的通口。若图纸只定义了正面入口尺寸,且装配要求贯穿整板,应由图纸责任人补齐净空范围和验收方法后再判定。
若随件记录给出的是裸瓷尺寸,保留其工序状态与测量面,并取得对应成品状态的验收记录。照片用于指认可见开口与方位。生坯尺寸和烧结收缩需查工艺记录,孔壁覆盖范围需查项目剖面和覆盖要求,实际尺寸需查对应工序的测量记录。
用同一开口编号交接报价和验收资料
以一处关键开口的编号为索引,列出装配用途、控制面、尺寸状态、适用公差和检查方式。请制造方按拟定路线标明开口在哪一步形成、在哪一步复核、是否安排烧后精加工,以及何时核验成品通口。各工序状态按实际路线取用。
询价时提供当前版本的基板外形图、相关剖面和分面金属图。若开口用于单面定位,标出控制面。若装配件需贯穿基板,画出配合所占的空间,注明成品净空范围和验收方法。请制造方逐项确认工序状态、可复核的尺寸和对应记录。
评审资料清单
- 基板外形、厚度、基准面与当前图纸版本
- 关键开口的特征编号及定位或通过要求
- 成品开口的尺寸、公差、控制面或全厚度净空范围
- 分面金属图、观察方向、层系、掩模及适用的孔壁覆盖要求
- 拟定工序、烧结后复核面及适用的精加工留量
- 精加工后的交接轮廓与成品净空的验收方法
常见问题
烧结前应把孔做到什么尺寸?
若本件采用生坯预开口,由工艺方依据材料和实际路线确定烧前尺寸,计入烧结收缩及适用的烧后加工留量。若烧后才首次开口,这一工序没有生坯开口尺寸。设计图给出功能所需的成品尺寸和公差。
图纸有孔壁覆盖要求时,怎样定义成品通口?
在受控剖面上按同一开口编号分别标注孔壁覆盖范围和成品净空要求。若开口用于单面定位,注明成品尺寸、公差和控制面。若装配件需贯穿基板,注明成品全厚度内须保持的净空范围及验收方法。
供应方的报告只有一个孔径,收料时怎样使用?
先确认特征编号、测量面和工序状态。若记录对应裸瓷或单侧孔口,而装配要求成品全厚度净空,应按项目图纸取得对应成品净空的验收依据。
方法依据与适用范围
- Kyocera — Fine Ceramics Production Process
- KYOCERA AVX Thin Film Technologies — machined cutouts
- CoorsTek — thick film ceramic substrate laser services
- Tecdia Thin Film Ceramic Substrate Design Guide — circuit order data
- BH209A0-1 Metallized Alumina Substrate — public drawing reference
- Kyocera — Manufacturing Process for Thin-Film Ceramic Substrates