
从装配图取连续接触长度,按参考驻留时间初筛
沿装配图上的薄材行进方向量取连续贴合的起点到终点之间的长度 L。薄材以恒定正带速 v 通过该段时,材料点的驻留时间 t 为 L/v。统一单位时,L 用米,v 用米每秒,t 用秒,热扩散率 α 用平方米每秒。
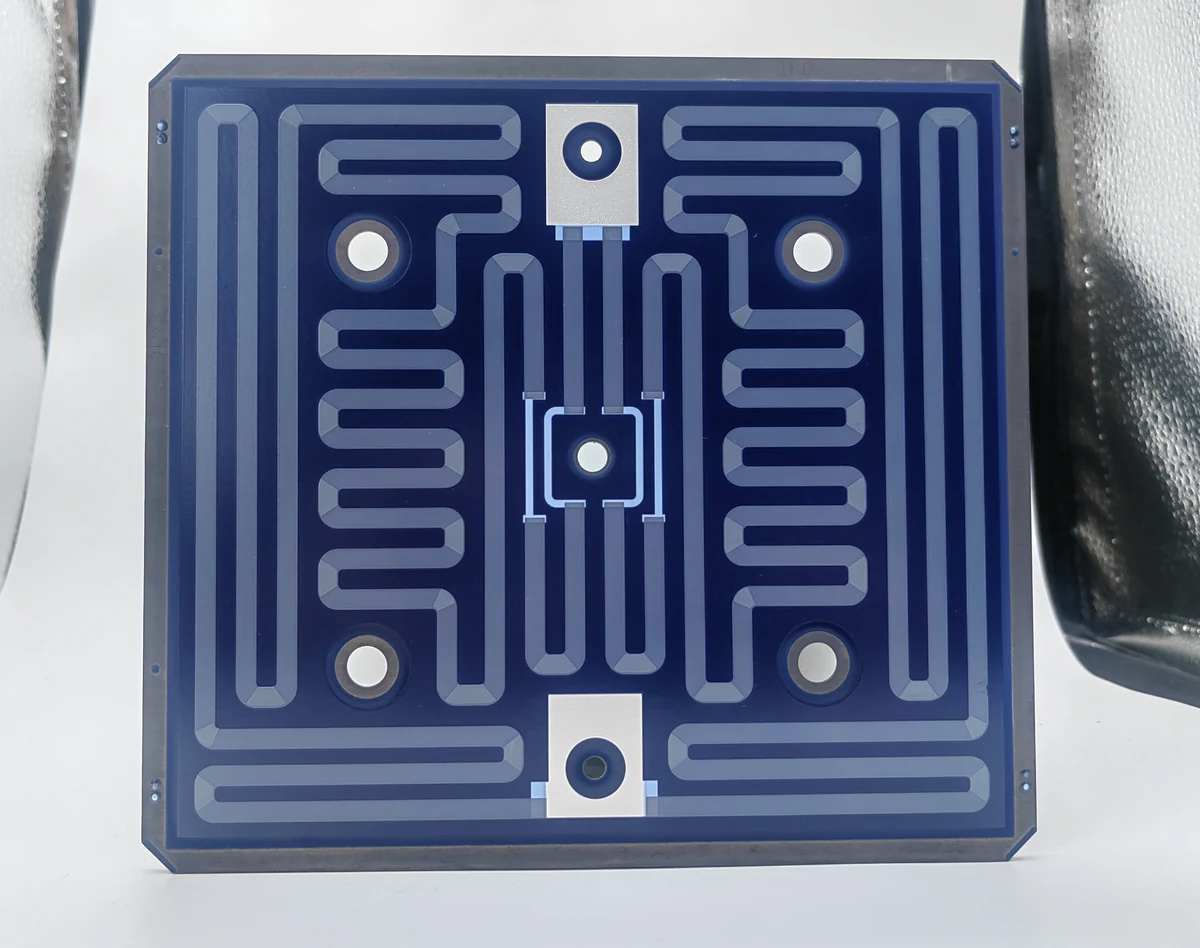
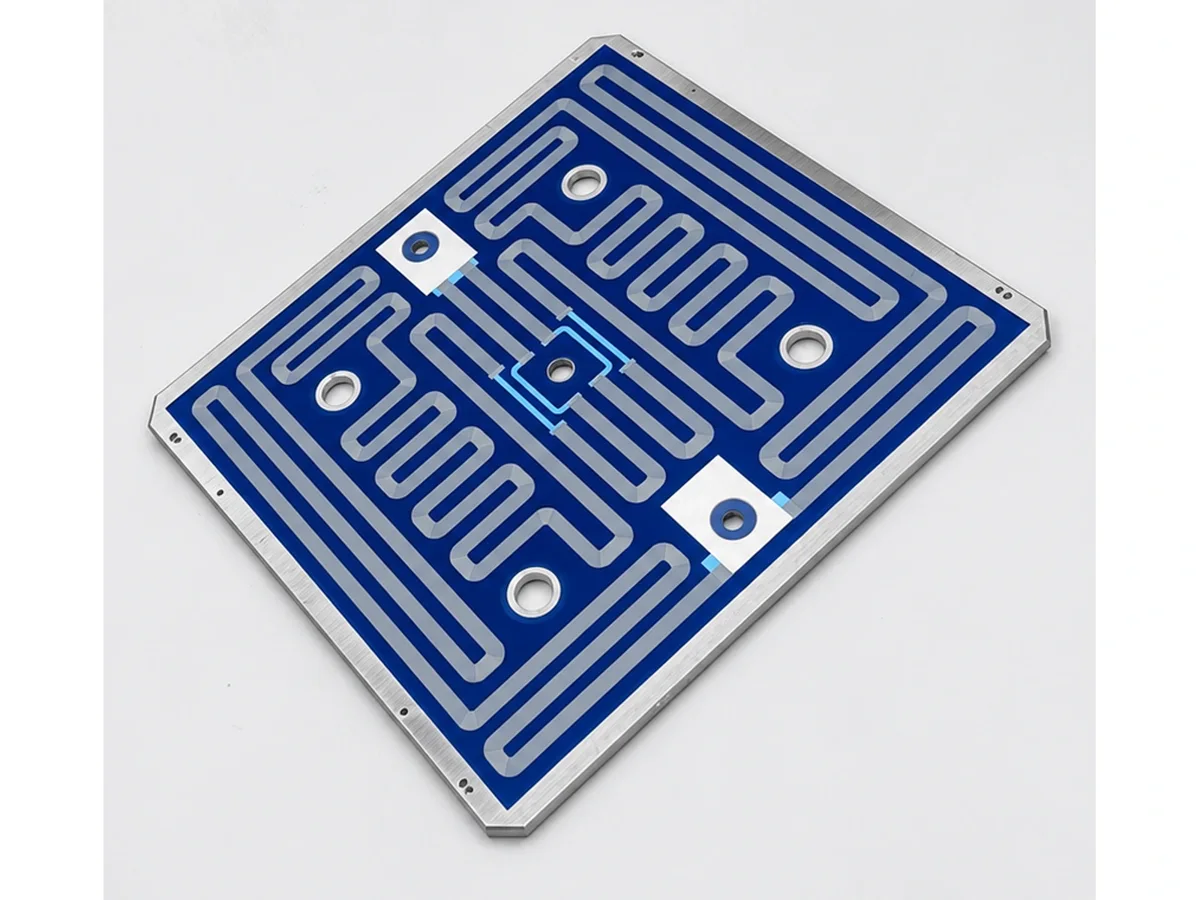
BS391A0 正面有方形轮廓、中央开孔和外围接点。中心孔和外边有助于找准中心及边界,确定面内转向还需在受控装配图上指定方向基准或可唯一识别的非对称特征。沿图上的带材行进方向标出实际贴合的起点、终点以及可能的中断处。样件照片没有给出这条装配路径。
统一驻留时间、目标温升和热扩散条件
当一条路径通过中心孔、相邻路径沿连续热面运行时,分别记录两条路径的接触历程。对连续接触段,用 L/v 表示所评估材料点的接触历程,并在该点即将离开接触段时,由其对应目标深度处的温度判断是否达到目标相对温升。对每个待评估工况,以所用驻留时间 t 对应的 √(αt) 与薄材厚度及路径到相关横向边界的距离作量级比较,核对背面和窄热带、孔边或接触边引起的横向传热影响。即使目标相对温升对应的估算深度很浅,也要核对背面影响。入口和出口处的距离随材料点运动而变化,应结合接触历程,单独判断入口前的预热以及入口、出口和沿程孔边等边界附近的面内扩散,是否会显著改变离开前目标深度处的温升。只有这些影响均可忽略时,才可将 L/v 用于局部一维半无限体模型。若相关影响无法判定,所需长度标为未定。
采用表面恒温阶跃解时,薄材起初均温,材料热扩散率 α 可近似为常数。以所评估材料点进入连续接触段的时刻为计时零点。该点经历的薄材侧表面温度在此时发生阶跃,并在整个驻留期间维持在阶跃后的温度。相关邻域的薄材侧表面温度须足够均匀,以支持局部一维近似,厚度方向也须可视作半无限体。在这个范围内,特定相对温升对应的深度随 √(αt) 增长。相对温升取目标位置的温升与受热面阶跃温升之比。用此解反求正深度处的有限驻留时间时,表面温度阶跃须为升温,且目标相对温升须严格介于 0 和 1 之间。以同一比例、同一组边界条件和热物性比较候选与参考。
若面内扩散影响不可忽略,须在移动薄材的瞬态模型中保留相应方向的传热和实际运动边界。相邻路径之间的热耦合显著时,须将相邻区域一并纳入多维瞬态模型。
用驻留时间比较候选长度
比较同一种初始均温薄材、相同的薄材侧表面温度阶跃和同一目标相对温升时,按方案 A 的实际驻留时间 L_A/v_A 和方案 B 的实际驻留时间 L_B/v_B 分别核对模型适用性。两种工况均满足一维半无限体近似时,B 与 A 的估算深度比为 √[(L_B/v_B)/(L_A/v_A)]。若两方案的长度比等于带速比,驻留时间相同,估算深度也相同。
用参考驻留时间反推候选长度时,须按候选以其带速运行、驻留时间等于参考值的工况核对模型适用性。参考和该候选工况均适用时,候选带速乘以参考驻留时间可得到匹配参考深度的连续接触长度。若参考在同一相对温升下恰好达到目标深度,该长度是模型给出的最小值。若只知参考已达标,该长度可作为保守的充分筛选值。筛选已有候选长度时,按其实际 L/v 核对模型适用性。两种工况均适用且候选实际驻留时间短于参考值时,同一相对温升对应的深度将比参考深度浅。若参考条件本来就超过目标,这仍可能达标,须结合参考的实际深度或适用的温度剖面进一步判断。若有经核验的深度关系,可按其适用范围内的目标相对温升和深度反求驻留时间,再乘以候选带速。
| 图纸或工况条件 | 长度判断方法 | 需要核对的依据 |
|---|---|---|
| 参考和候选工况均以恒速通过各自的连续接触段,采用同一种初始均温薄材、相同的薄材侧均匀表面温度阶跃,并采用同一目标相对温升。参考工况满足一维半无限体近似,且在材料点即将离开接触段时,该相对温升对应的受热深度已达到目标深度 | 反推候选长度时,先按参考驻留时间核对候选工况的模型适用性。适用时,候选带速乘以参考驻留时间所得长度,在参考恰好达到目标深度时为模型给出的最小值,在只知参考已达标时为保守的充分筛选值。筛选已有候选长度时,按其实际 L/v 核对模型适用性。适用且实际 L/v 等于或大于参考驻留时间时,可通过长度初筛。只知参考已达标且候选实际驻留时间较短时,仍须判断是否达到目标深度。 | 参考的沿程连续接触长度和带速、候选带速及已有候选长度、各待评估工况的边界条件、薄材热物性、目标相对温升,以及参考恰好达到目标深度或仅已知达标的依据 |
| 模型适用,有支持该相对温升的深度关系。用表面恒温阶跃解反求正深度处的有限驻留时间时,表面阶跃须为升温,且目标相对温升须严格介于 0 和 1 之间 | 由目标深度求所需驻留时间,再乘以带速 | 深度关系及其适用条件、薄材热扩散率和目标相对温升 |
| 缺少可用参考和有依据的深度关系 | 将所需长度标为未定 | 达到目标深度的同条件参考工况或有依据的深度关系 |
| 中央开孔使接触路径中断 | 按接触段和跨空段的实际顺序计算瞬态受热 | 各段长度、装配关系和跨空区传热边界 |
| 驻留期间热扩散可能到达薄材背面 | 用纳入实际背面传热条件的有限厚度模型重新判断 | √(αt) 与薄材厚度的比较、实际背面传热条件 |
| 薄材侧温度随时间变化或接触边界未知 | 已有温度历程或界面条件时按其建模;边界未知时将长度标为未定 | 薄材侧温度历程、界面条件及适用范围 |
记录接触路径和各处温度边界
在装配图上标出薄材经过的位置、所核对的接触面与装夹位置。若开孔打断接触,记录孔前、孔后各段的接触起止位置,以及薄材跨孔时两侧对应的传热边界。复核时可沿同一路径计算各段经历的时间。
记录薄材厚度、热扩散率及其依据,并分别注明薄材初始温度、接触表面温度和目标深度处的温升要求。若现有资料只给出环境温度、基板温度或膜层热点温度,应保留各自的测点含义,并补充接触表面温度边界。膜层产生的热量可经基板、装配界面、壳体和周围边界传递,各处温度对应不同位置。
检查接触中断和驻留期间的背面影响
若中央开孔使薄材先接触、后跨空、再接触,应按实际顺序描述各段持续时间和传热边界。后段的初始温度分布承接前段接触及跨空过程,应依次计算各段的温度变化。
若工况检查显示热扩散尺度与薄材厚度相当,或有其他依据表明背面会影响结果,应采用有限厚度模型,并纳入实际背面传热条件。
若薄材侧表面温度变化,应取得有依据的温度历程或可描述薄材与热面之间换热的界面条件,再选择相应的瞬态模型。如果这一边界未知,保留“所需长度未定”的结论。
在询价图上标明长度筛选的依据
在装配图上分别标注板的外形和各条薄材路径。每条路径列出沿程连续接触长度、带速、驻留时间及有依据的温度或界面边界。给出同条件参考的驻留时间、相对温升与已达深度,或给出适用的深度关系及其依据,两者任选其一。若两种依据均不可用,或必要的传热边界未知,将所需长度标为未定。
在图上圈出孔口或窄热带可能使相邻路径相互影响的区域,标注需要联合分析的方向和空间边界。若同时询问电气适配,另附有端子标识的受控接线图,并标明各实际支路的负载。
评审资料清单
- 标有薄材行进方向、接触面、装夹位置及中央开孔相对位置的装配图
- 候选板外形尺寸和各核对路径的接触起止位置、连续长度及中断区段
- 各运行工况的带速及其对应的薄材路径
- 薄材厚度、热扩散率及其依据、进入接触段前的温度
- 目标受热深度、该处的温升要求及表面阶跃温升的依据
- 接触表面、跨空区及薄材背面的传热边界条件
- 同条件下达到目标深度的参考工况及其驻留时间和相对温升,或适用的深度关系及其依据
常见问题
可以直接用方形加热片的边长除以带速吗?
只有装配图确认所核对路径的连续接触段沿行进方向恰好等于该边长时,才可这样计算。薄材走向、接触起止位置和开孔都会影响实际取值。
带速提高后,连续接触长度要增加多少?
若薄材、热边界、目标相对温升和目标深度相同,且两种带速的工况在用于长度换算的同一驻留时间下均通过一维适用性检查,连续接触长度应与带速按同一比例增加。在装配图上确认增加的长度确实形成连续接触。
怎样判断中央开孔是否会改变驻留时间算法?
沿装配图上的薄材路径核对实际接触面。若接触始终连续,可使用该连续段的 L/v。若路径上出现脱离接触再贴合的情况,应分别记录各段长度和边界,并按先后顺序分析受热过程。